Panneaux de Coffrage Polymère pour Éléments Préfabriqués
En usines de préfabrication, les panneaux résistent à l'étuvage à la vapeur (+65 °C) et aux tables vibrantes, offrant une durabilité 3 à 4 fois supérieure au contreplaqué.
Comportement du matériau sous étuvage à la vapeur et chaleur
En usine de préfabrication avec étuvage vapeur pour rotation quotidienne, l'humidité atteint 100% à des températures de 60 à 65°C. Les colles phénoliques du contreplaqué se dégradent, provoquant son délaminage. SerPlywood supprime totalement ce risque grâce à sa matrice polymère homogène :
| Condition de procédé et ambiance | Contreplaqué bois standard | Panneau polymère SerPlywood | Bénéfice usine préfa |
|---|---|---|---|
| +20°C Durcissement naturel | Prend l'humidité et gonfle aux chants | 0,00% d'absorption, aucun gonflement | Tolérance millimétrique |
| +45°C Prise accélérée | Début de relâchement des colles | Maintien absolu de la rigidité | Zéro déformation |
| +60°C / +65°C Chambre d'étuvage | Délamination des plis, cloquage du film (Rebut) | Résistance intégrale à la vapeur à +65°C | 100+ réemplois |
| Adjuvants chimiques accélérateurs | Attaque chimique et ramollissement de la surface | 100% inerte aux acides, alcalis et sels | Zéro corrosion |
| Usure par table vibrante haute fréquence | Le film phénolique de surface perce rapidement | Haute résistance au frottement et aux chocs | Anti-abrasion |
Les panneaux polypropylène conservent leur géométrie et leur module élastique lors des cycles industriels à +60°C / +65°C. Veiller à ce que les buses de vapeur n'impactent pas directement la peau de coffrage à bout portant ; diffuser la vapeur de manière homogène.
Tables métalliques vibrantes, rives magnétiques et usinage CNC
Platelage des tables vibrantes métalliques et intégration robotisée en usine de préfabrication :
1. Fixation à tête fraisée sur tables acier
Les panneaux sont fixés par l'arrière ou par vis à tête fraisée. Les empreintes sont rebouchées au mastic polymère pour un platelage parfaitement lisse.
2. Compatibilité coffrages magnétiques
Les rives et boîtiers magnétiques coulissent et s'aimantent facilement sur le platelage sans rayer, enfoncer ni détériorer la face polymère.
3. Usinage CNC de haute précision
Les réservations, feuillures, chanfreins et formes spéciales d'éléments préfabriqués s'usinent sur commande numérique au dixième de millimètre.
Step-by-Step Precast Serial Production Cycle
6-step production process for precast concrete plants cycling tables 1-2 times daily:
Contrôle table et brume de démoulant
Nettoyer la table au jet d'eau. Pulvériser un agent de démoulage végétal en brume micronisée ; éliminer toute gouttelette.
Ferraillage et ancres de levage
Placer les torons de précontrainte, armatures, ancres de levage et inserts sur des cales plastiques de précision.
Verrouillage des rives magnétiques
Positionner les joues métalliques réglables selon le tracé et verrouiller avec des aimants de coffrage haute puissance.
Bétonnage et vibration sur table
Couler le béton autoplaçant (BAP) ou haute performance ; actionner les vibreurs de table pour dégazer les bulles d'air.
Étuvage vapeur (+65°C) et durcissement rapide
Couvrir avec la bâche d'étuvage ou transférer en étuve ; la résistance au décoffrage est atteinte en 6 à 8 heures.
Démoulage rapide et lavage en 2 minutes
Désactiver les aimants et lever l'élément à la grue. Zéro résidu de ciment sur le lit ; lavage au jet d'eau en 2 minutes chrono.
Les grattoirs en acier et brosses métalliques rayent la peau polymère lisse. Le béton n'adhérant pas, utiliser uniquement un jet d'eau à 100-150 bars ou une raclette souple en polyuréthane.
Compatible Precast Formwork Systems
Tables et palettes de préfabrication en acier
Engineered for high-frequency vibration tables and steam curing in precast plants.
Systèmes de rives de coffrage magnétiques et mannequins
Engineered for high-frequency vibration tables and steam curing in precast plants.
Pistes de poutres et dalles précontraintes
Engineered for high-frequency vibration tables and steam curing in precast plants.
Moules pour cadres, tuyaux et éléments d'infrastructure
Engineered for high-frequency vibration tables and steam curing in precast plants.
Panneaux de Coffrage Recommandés pour cet Ouvrage
Sélectionnez l'épaisseur idéale en fonction de la poussée du béton frais et de la cadence de réemploi.
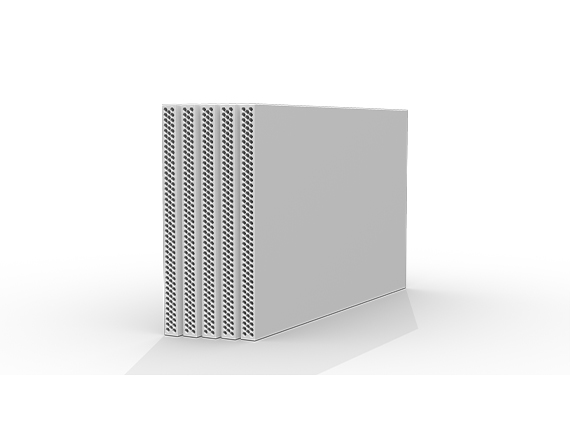
Panneau de Coffrage Polymère Industriel 18 mm (PP)
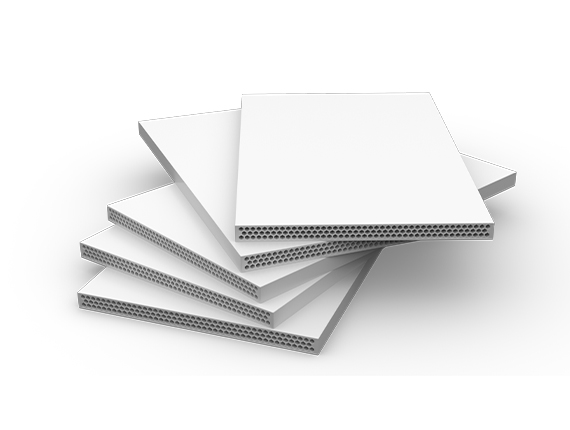
Panneau de Coffrage Polymère Haute Résistance 21 mm (PP)
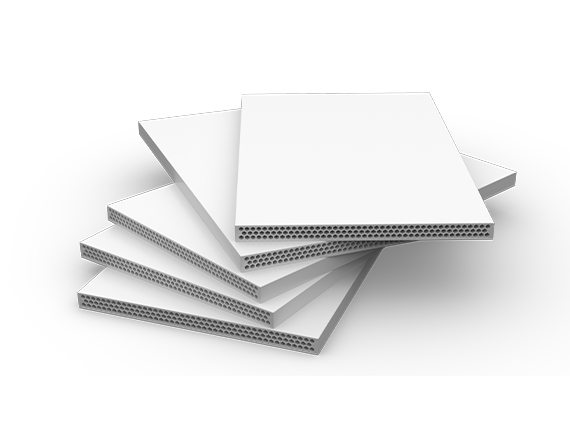
Panneau de Coffrage Polymère Industriel 15 mm (PP)
Questions Fréquemment Posées
Technical insights on steam curing durability, high-frequency vibration, and reuse life in precast concrete plants.
Questions Fréquemment Posées
Tout savoir sur le choix des panneaux, les réutilisations, les fiches techniques et la logistique.
Oui, nous mettons à disposition des entreprises générales et maîtres d'ouvrage des échantillons d'essai et des panneaux tests. Rendez-vous sur notre formulaire de demande d'échantillons.
Le nom du polymère ne suffit pas à lui seul. La structure interne (pleine, alvéolaire ou cannelée), la masse surfacique, les fiches d'essais, les températures d'emploi et le coût global doivent être analysés conjointement.
Ces termes décrivent la géométrie interne du panneau. Les structures alvéolaires offrent une grande légèreté de manipulation, tandis que les panneaux pleins présentent des dynamiques de flèche et de choc distinctes.
Les thermoplastiques se dilatent à la chaleur et raidissent au froid. Il convient de ménager un jeu de dilatation préconisé (1,5 à 2 mm) aux jonctions de panneaux.
Selon la rigueur de manipulation, le soin apporté au décoffrage et le stockage, les panneaux atteignent couramment 40 à 80+ réemplois, constatés sur de nombreux chantiers.
Nettoyez immédiatement à l'aide d'un nettoyeur haute pression ou de raclettes en plastique/bois. Évitez les outils métalliques agressifs afin de préserver l'intégrité de la surface.
Autres Guides Techniques de Coffrage
Découvrez les règles d'étaiement, les espacements et les critères de flèche pour les autres éléments structuraux.
Béton Brut Architectural
Quand les projets architecturaux exigent un parement uniforme sans fil de bois, nœuds ni décoloration, SerPlywood assure une finition lisse comme le marbre supprimant tout enduit.
Coffrage de Voile
Lors du coulage de voiles en béton à haute résistance sous forte pression hydrostatique (60-80 kN/m²), les panneaux SerPlywood conservent leur stabilité dimensionnelle et évitent l'éclatement autour des tiges de serrage.
Coffrage de Poutre
En fond de moule et joues latérales, les panneaux résistent au poids des armatures lourdes, empêchent les fuites de laitance aux nœuds et se découpent proprement à la scie circulaire.
Coffrage de Dalle
Pour les dalles de grande portée, dalles champignons et planchers à caissons, les panneaux SerPlywood maximisent la productivité grâce à leur imperméabilité absolue, leur légèreté (10,24 kg/m²) et plus de 40 à 60 réemplois.