Tableros Plásticos en Plantas de Prefabricados de Hormigón
En fábricas de prefabricados, los tableros resisten el curado por vapor (+65 °C) y mesas de vibración intensiva, superando de 3 a 4 veces la vida útil del contrachapado de madera.
Rendimiento del material ante el curado a vapor y temperatura
En plantas de prefabricado donde el ciclo diario requiere curado al vapor, la humedad relativa alcanza el 100% y las temperaturas 60–65°C. En tales condiciones, las colas fenólicas de la madera se disuelven y se produce deslaminación. SerPlywood suprime este riesgo con su núcleo polimérico compacto:
| Condición de proceso y ambiente | Contrachapado de madera estándar | Tablero polimérico SerPlywood | Beneficio en prefabricados |
|---|---|---|---|
| +20°C Curado natural | Absorbe humedad e hincha por los bordes | 0.00% absorción, cero hinchamiento | Tolerancia milimétrica |
| +45°C Fraguado acelerado | El pegamento fenólico empieza a ceder | Mantiene rigidez estructural completa | Sin deformación |
| +60°C / +65°C Cámara de vapor | Deslaminación de capas y ampollas en film (Chatarra) | Resistencia total al vapor caliente a +65°C | 100+ ciclos de vida |
| Aditivos químicos acelerantes | Degradación química y reblandecimiento superficial | Inerte 100% ante ácidos, álcalis y sales | Anticorrosión |
| Vibración de alta frecuencia en mesa | El film superficial se desgasta con rapidez | Alta resistencia al impacto y rozamiento continuo | Antiabrasión |
Los tableros de polipropileno mantienen su estabilidad dimensional y módulo de elasticidad bajo ciclos estándar de +60°C a +65°C. Evite proyectar boquillas de vapor a quemarropa directo sobre el tablero; distribuya el calor por difusores de forma homogénea.
Mesas metálicas, encofrados magnéticos y corte CNC
Montaje sobre mesas metálicas e integración con automatización en plantas de prefabricados:
1. Fijación avellanada en mesas metálicas
Los tableros se fijan a las mesas de acero desde atrás o mediante tornillos avellanados sellados con masilla polimérica para una superficie continua.
2. Compatibilidad con laterales magnéticos
Los encofrados laterales magnéticos e imanes de sujeción se deslizan y bloquean sin rayar, abollar ni deteriorar el tablero polimérico.
3. Mecanizado y corte CNC de precisión
Las formas especiales (huecos, berengenjenas, gotas de agua y biseles) se mecanizan en centros CNC con precisión de décimas de milímetro.
Step-by-Step Precast Serial Production Cycle
6-step production process for precast concrete plants cycling tables 1-2 times daily:
Revisión y pulverización fina de desencofrante
Lavar la mesa con agua a presión. Aplicar desencofrante biodegradable en fina niebla homogénea sin dejar charcos.
Armaduras y anclajes de izado
Disponer los tendones pretensados, mallas de armado, anclajes de izado e insertos sobre separadores de plástico.
Bloqueo de encofrados magnéticos
Colocar los perfiles laterales regulables según plano y bloquear con imanes de neodimio de alta adherencia.
Hormigonado y vibrado en mesa
Verter hormigón autocompactante (HAC) o de alta resistencia; activar los vibradores de mesa para expulsar las burbujas.
Curado a vapor (+65°C) y fraguado rápido
Cubrir con campana de vapor o introducir en cámara; alcanza la resistencia de desencofrado en 6-8 horas.
Desencofrado rápido y lavado en 2 minutos
Desactivar imanes e izar la pieza con grúa. Cero adherencia de mortero en la mesa; lavar con manguera a presión en 2 minutos.
Las rasquetas de acero y cepillos de alambre rayan la cara pulida del polímero. Al no adherirse el hormigón, limpie únicamente con agua a presión (100-150 bar) o espátulas de goma blanda.
Compatible Precast Formwork Systems
Mesas de moldeo y bandejas metálicas para prefabricados
Engineered for high-frequency vibration tables and steam curing in precast plants.
Sistemas magnéticos de laterales y cajetines
Engineered for high-frequency vibration tables and steam curing in precast plants.
Pistas de pretensado para vigas y placas alveolares
Engineered for high-frequency vibration tables and steam curing in precast plants.
Moldes para marcos, tubos de hormigón e infraestructura
Engineered for high-frequency vibration tables and steam curing in precast plants.
Tableros de Encofrado Recomendados para esta Aplicación
Seleccione el espesor idóneo según la presión de hormigonado y el ciclo de puestas.
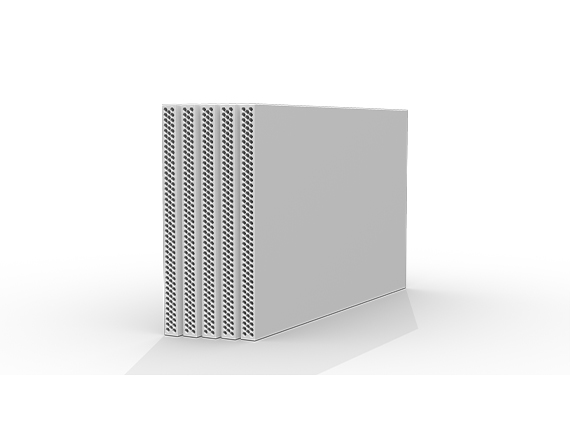
Panel de Encofrado Polimérico Industrial 18 mm (PP)
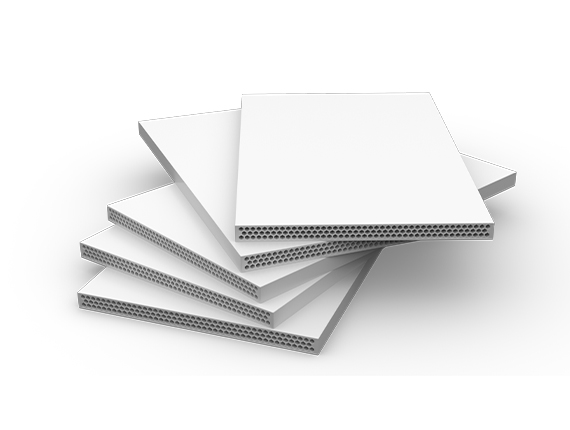
Panel de Encofrado Polimérico Servicio Pesado 21 mm (PP)
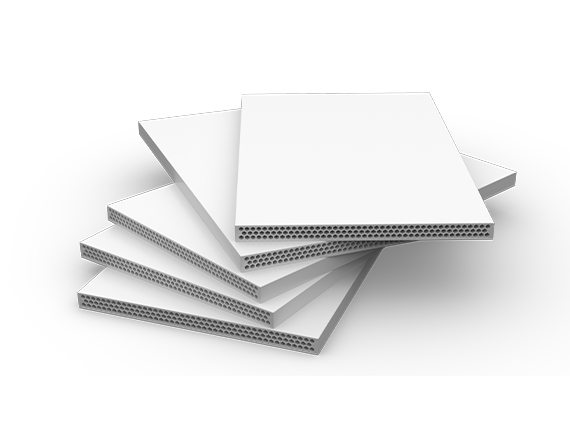
Panel de Encofrado Polimérico Industrial 15 mm (PP)
Preguntas Frecuentes
Technical insights on steam curing durability, high-frequency vibration, and reuse life in precast concrete plants.
Preguntas Frecuentes
Aspectos clave sobre selección de tableros, rotaciones en obra, especificaciones y envíos.
Sí, facilitamos muestras de mano y tableros de prueba para constructoras y empresas de encofrado. Puede solicitarlo a través de nuestro formulario de solicitud de muestras.
El nombre del polímero no basta como criterio único. Se deben valorar en conjunto la estructura (maciza, alveolar o tubular), el peso, los ensayos de carga, las temperaturas de obra y el coste total.
Describen la geometría interna del tablero. Las estructuras celulares o alveolares aportan ligereza y fácil manejo, mientras que los tableros macizos tienen diferente comportamiento frente a la flexión y el impacto.
Los termoplásticos se expanden con el calor y ganan rigidez con el frío. Por ello, se debe prever una holgura o junta de dilatación (1,5 a 2 mm) en las uniones entre tableros.
Dependiendo del cuidado en obra, el desencofrado y el acopio, los tableros alcanzan habitualmente entre 40 y 80+ puestas de hormigonado bajo condiciones correctas de uso.
Se recomienda limpiarlos tras el desencofrado con agua a presión o espátulas de plástico/madera. Deben evitarse raspadores metálicos afilados para mantener intacta la cara del tablero.
Otras Guías Técnicas de Encofrado
Revise los criterios de soporte, separación de vigas y tolerancias de flecha para otros elementos.
Hormigón Visto
Cuando los proyectos exigen superficies homogéneas sin marcas de veta, nudos ni manchas, SerPlywood logra un acabado liso y uniforme que elimina por completo el yeso o enlucido.
Encofrado de Muros
En el hormigonado de muros resistentes con elevadas presiones de hormigón fresco (60-80 kN/m²), los tableros SerPlywood mantienen su rigidez, evitan roturas en pasos de barra y prolongan la vida útil.
Encofrado de Vigas
En fondos y laterales de viga, los tableros soportan pesadas armaduras sin deformarse, evitan pérdidas de lechada en encuentros y se cortan con sierra circular de forma limpia.
Encofrado de Losa
En forjados de grandes luces, losas macizas y sistemas reticulares, los tableros SerPlywood maximizan la productividad con nula absorción de agua, ligereza (10,24 kg/m²) y más de 40-60 puestas repetidas.